72 р.
Заказать
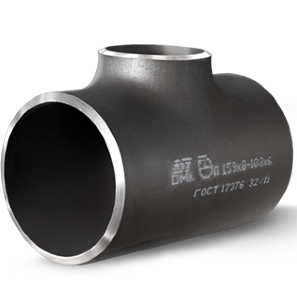
Сварные тройники применяют для устройства ответвлений трубопроводов. Конструкция состоит из основной части и ответвления, которые соединяются сваркой. Такой способ изготовления особенно востребован для крупногабаритных деталей, когда получение изделия другими технологиями технически сложнее или экономически нецелесообразно.
Сварные тройники могут быть равнопроходными и переходными. У равнопроходного изделия диаметр ответвления соответствует диаметру основной линии, у переходного — отличается от него. Конкретная конструкция, размеры, материал и допустимые параметры эксплуатации определяются нормативной и проектной документацией.
Основная часть сварного тройника может изготавливаться из трубы или из листовой заготовки, сформированной в обечайку. В корпусе выполняют отверстие, к которому присоединяют горловину или патрубок ответвления.
После подготовки кромок элементы устанавливают в проектное положение и соединяют сваркой. Геометрия разделки кромок, технология сварки, количество проходов и необходимость термической обработки зависят от толщины стенки, марки стали и требований нормативной документации.
В отдельных конструкциях зона ответвления усиливается накладкой. Такое исполнение применяется, если это предусмотрено расчетом и документацией на конкретный трубопровод.
| Вид | Конструкция | Назначение |
|---|---|---|
| Равнопроходный | Диаметр ответвления соответствует диаметру основной линии | Разделение или объединение потоков без изменения условного размера ответвления |
| Переходной | Диаметр ответвления меньше диаметра основной линии | Подключение трубопровода меньшего диаметра к магистральной линии |
Выбор между равнопроходной и переходной конструкцией определяется схемой трубопровода и требуемыми диаметрами присоединяемых участков.
Технологический процесс зависит от конструкции изделия, но в общем случае включает несколько основных операций:
Для изготовления могут применяться углеродистые, низколегированные, легированные и коррозионно-стойкие стали. Конкретная марка выбирается с учетом рабочей среды, температуры, давления и требований проекта.
ОСТ 36-24-77 распространяется на сварные равнопроходные и переходные тройники из углеродистой стали для трубопроводов с условным проходом DN 500–1400 и давлением до 2,5 МПа.
В таблицах стандарта приведены наружные диаметры основной трубы и ответвления, толщины стенок, строительные размеры, масса и допустимое давление для различных условий эксплуатации.
Например, для DN 500 наружный диаметр основной части составляет 530 мм, а для DN 1400 — 1420 мм. Поэтому встречающееся обозначение диапазона 530–1420 мм относится к наружным диаметрам, а не к диапазону DN.
Стандарт также указывает, что тройники по ОСТ 36-24-77 допускается применять при отсутствии возможности выполнить присоединение ответвляемой трубы непосредственно врезкой, конструкция которой определяется проектом.
Материал и технические требования для изделий этого стандарта устанавливаются отдельной нормативной документацией.
ОСТ 36-24-77 — не единственный документ, по которому могут изготавливаться сварные тройники. Поэтому нельзя распространять его ограничения по диаметру и давлению на все сварные конструкции.
Для отдельных трубопроводных систем применяются другие нормативные документы. Например, для деталей трубопроводов тепловых электростанций используются ОСТ 34.10.762-97 для сварных равнопроходных тройников и ОСТ 34.10.764-97 для переходных.
При выборе изделия необходимо ориентироваться на стандарт, указанный в проектной документации, а не только на общее название «сварной тройник».
Основное внимание при изготовлении сварного тройника уделяется геометрии детали и качеству сварных соединений. Объем и методы контроля устанавливаются стандартом, проектом, технологией сварки и требованиями заказчика.
В зависимости от категории и назначения изделия могут применяться:
Не все перечисленные методы обязательно применяются одновременно к каждому изделию. Необходимый объем контроля определяется требованиями к конкретному тройнику.
Контроль позволяет выявлять наружные и внутренние несплошности сварного соединения, отклонения геометрии и другие несоответствия, способные снизить надежность детали.
При визуальном и измерительном контроле оценивают состояние поверхности шва, его геометрические параметры и взаимное расположение элементов. Ультразвуковые и радиографические методы применяют для обнаружения внутренних несплошностей сварного соединения в случаях, когда такой контроль предусмотрен документацией.
Если конструкция имеет усиливающую накладку, порядок изготовления и контроля основного соединения и самой накладки определяется технологией производства.
Состав условного обозначения зависит от стандарта. Как правило, оно позволяет определить размеры основной части и ответвления, толщины стенок, материал и нормативный документ.
Например, ОСТ 36-24-77 приводит отдельные обозначения для равнопроходных и переходных тройников с указанием наружных диаметров, толщин стенок и марки стали.
Поэтому при заказе важно передавать полное обозначение изделия или технические требования, а не только диаметр трубопровода.
Для подбора изделия необходимо определить:
Различные тройники трубопроводов подбираются с учетом назначения системы и ее рабочих параметров. Для конструкций сварного типа представлен раздел сварных тройников.